
Az ipari tükörhengerek kulcsfontosságú alkatrésznek számítanak számos nagy pontosságú ipari gyártási folyamatban, elsősorban a végtermék felületi minőségére gyakorolt hatásuk miatt. Ezek a hengerek nemcsak az olyan anyagok gyártásában járulnak hozzá jelentősen, mint a műanyag fóliák vagy az öntött fóliák, ahol a hengereket melegsajtolásra, simításra és az anyag egyenletes textúrájú kiegyenlítésére használják, hanem a kompozit anyagok gyártásában, a bőr dombornyomásában és a bevonatolási alkalmazásokban is. Ezenkívül a nyomtatási és csomagolási műveletekben, az optikai fóliák gyártásában, a bútorlapok felületkezelésében stb. a tükörhenger technológia nagy jelentőséggel bír.
A henger felületének negatív változásai a henger elhomályosodása miatt gyakran megfigyelhetők, amikor a vállalatok néhány hónapos vagy akár éves gyártás után egyik folyamatról a másikra váltanak. Ilyen esetben az eredetileg nagyon magas színvonalon tükörpolírozott hengerfelületek idővel kissé „elhomályosodnak” vagy „fehéres” megjelenést kapnak, mintha a tükör kissé kibillenne az egyensúlyból. A hengergyártókat rossz minőséggel vádolták, különösen a hengerek gyenge polírozásával és alacsony felületi keménységével, de a valóság az, hogy a homályos hengerfelületet nem lehet csak a gyártó hibájának betudni. Számos oka lehet annak, hogy a hengeren megjelenő úgynevezett elhomályosodás közvetlenül befolyásolja a folyamatot.
A felület megmunkálással történő tisztává és simává tétele, a megfelelő anyag kiválasztása, a felület érdességének fenntartása, a munkahőmérséklet, a hűtőrendszer, a gyári gyártási anyagokból származó minden lehetséges szennyeződés eltávolítása, a megfelelő tisztítási módok és végül a helyes karbantartási rendszer mind olyan tényezők kombinációja, amelyek a henger elhomályosodásához vezetnek.
Elsődlegesen a termék minősége forog kockán, de a gyártóknak egy ugyanilyen fontos szempontjuk is van, ez pedig a megjelenés. Az optikai fóliák gyártása például arra utal, hogy a megjelenés hogyan befolyásolja a minőséget: ha a hengerfelület akár csak kis mértékben is megnő, az a fólia fényáteresztő képességének csökkenéséhez vezethet. Ha a műanyag fóliák gyártása során a hengerfelület megváltozik, az a termék homályosságának növekedését okozhatja. A felület síkossága és a tapadás minősége két olyan dolog, amely károsodhat, ha a kompozitok gyártásában használt hengerek felülete nem tökéletes.
Más szóval, a henger elmosódásának javítása nem csak a henger újrapolírozásából vagy cseréjéből áll; ahelyett, hogy kizárólag az ilyen megoldásokra összpontosítanánk, megfelelő analitikai módszert kell alkalmazni a probléma vizsgálatára, amely először a mögöttes okot vizsgálja, majd ezt követően optimális körülmények között fejleszti ki a termikus, mechanikai, kémiai és anyaggal érintkezési folyamatokat. Ez a cikk részletesen tárgyalja: - hogyan aipari tükörfényű hengerekTekintse meg a "a hazy" vagy "a foggy" felületkezelést - milyen technikák alkalmazhatók, ha az okot különböző módokon azonosították - hogyan állítható vissza a tükörsima felület a folyamat optimalizálásával, és ennek eredményeként hogyan kínál szisztematikusabb megoldásokat a probléma kezelésére az ipari ügyfelek számára.
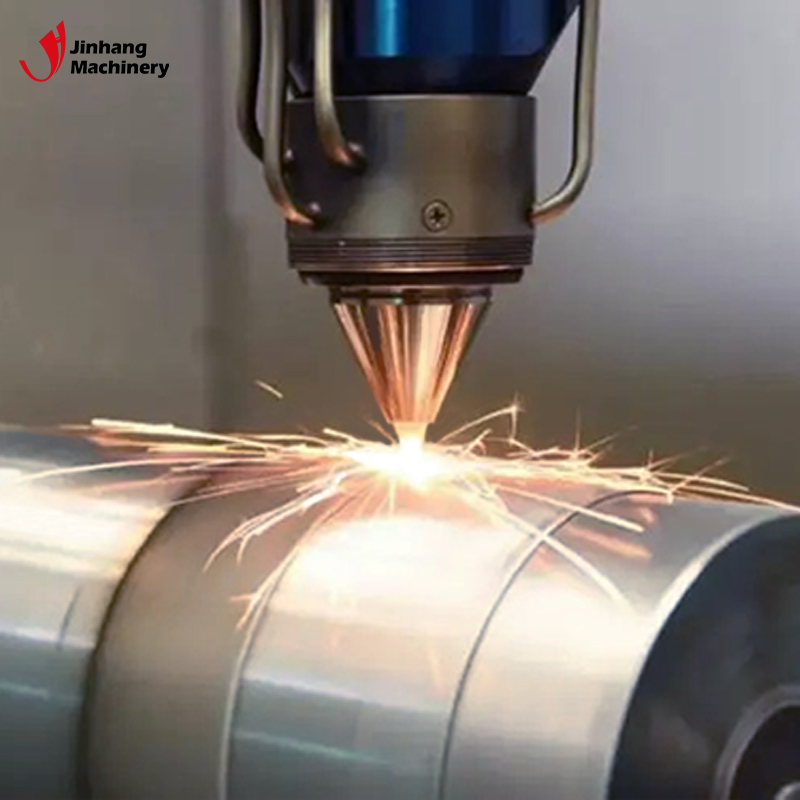
Mi a homályosítás az ipari tükrös fényű tekercsen?vans, és miért kap egyre nagyobb figyelmet ez a kérdés?
Az ipari tükrös felületű hengerek precíziós megmunkálással készült hengerek, amelyek rendkívül alacsony felületi érdességet és magas fényvisszaverő képességet biztosítanak. Az alkalmazástól függően a felületi érdességi követelmények jellemzően Ra 0,05 μm és 0,2 μm között vagy az alatt vannak; egyes optikai minőségű alkalmazások akár nanométeres szintű felületszabályozást is igényelnek.
Ideális esetben egy ipari tükörfényű tekercs felületevanki kell mutatnia:
• Nagy fényerejű, fémes tükrös felület;
• Egyenletes fényvisszaverő képesség;
• Stabil felületi érdesség;
• Nagy méretpontosság;
• Felületi stabilitás hosszú távú üzemeltetés során.
A tényleges működés során azonban az ipari tükörfényű tekercsvana következő típusú homályosítást mutathatja:
Az első típus a fény általános elvesztése (egyenletes homályosodás). Ez a teljes tekercs fényességének csökkenésében nyilvánul meg.vanfelület, amely egy vékony, szürkés filmre hasonlít. Ez az állapot általában anyagmaradványokkal, oxidációval vagy hosszú távú súrlódással jár.
A második típus a lokalizált homályosodás. Ez a tekercs egyes területein színváltozásokként vagy inkonzisztens fényességként jelentkezik.vanfelület, amit gyakran az egyenetlen hőeloszlás vagy a rendellenes helyi nyomás okoz.
A harmadik típus a szóródás okozta fényelmosódás, amelyet mikrokarcolások okoznak. Bár szabad szemmel fényelmosódásnak tűnik, valójában a sok apró karcolásról származó fényszórás okozza.
A negyedik típus a kémiailag indukált ködösítés. A tekercsvanA felület enyhe korrózió, korrózió vagy a felületi szerkezet megváltozásának jeleit mutathatja.
Ezen problémák közös jellemzője, hogy a tekercsvaneredeti, rendezett optikai visszaverődési állapota megzavarodik, ami a fény szóródását okozza, és egy "hazy" felület vizuális megjelenését hozza létre.
Ahogy a modern ipar a nagyobb sebesség és a nagyobb pontosság felé halad – gyorsabb gyártási sebességgel és vékonyabb anyagokkal –, az ipari tükrös felületű hengerelt termékek felületi stabilitására vonatkozó követelmények is egyre nőnek.vanfelerősödtek. Például egyes nagysebességű filmgyártó sorok 100–500 m/perc sebességgel működnek; ha a tükörfényes tekercs felületi állapotavanváltozások esetén gyorsan ronthatja nagy mennyiségű termék minőségét. Következésképpen az ipari tükörtekercsek hosszú távú tükrösségének fenntartásavanEz kritikus aggodalomra adott okot számos gyártóvállalat számára.
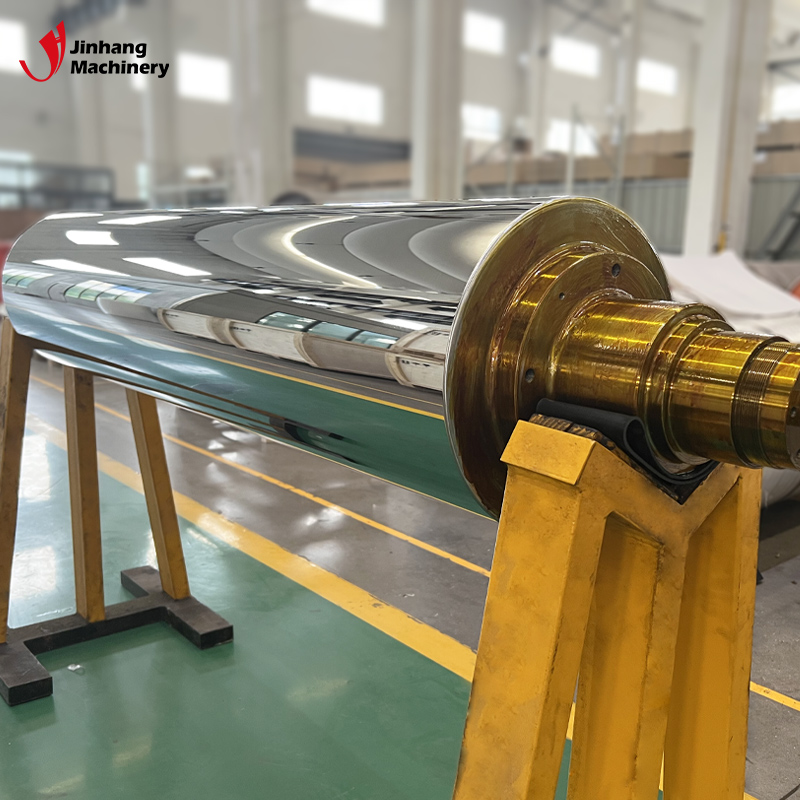
Melyek a fő okai az ipari tükörtekercsek elmosódásának?vansz?
Egy elszigetelt tényező mellett a tükörgörgőn kialakuló ködösségvanIpari méretekben ritkán fordul elő, mivel különböző tényezők együttes hatásáról van szó. A termelési ismeretek azt sugallják, hogy ezek általában öt kategóriába sorolhatók: mechanika, hő, anyagok, kémia és szolgáltatással kapcsolatos tényezők.
1. A felületi érdesség ingadozása fakulást eredményez
A felületi érdesség a tükörtekercs egyik kulcsfontosságú tulajdonságavanipari felhasználásra szánták.
A legtöbb esetben:
Ipari tekercsvanAlapfelszereltségként a felületi érdesség (Ra) akár 0,8 μm is lehet;
Nagyon precíz ipari tükörtekercsvanáltalában 0,1 μm vagy az alatti Ra értéket igényelnek;
Megfizethető tükörtekercsvanAz optikai minőségű s esetében előfordulhat 0,05 μm-es vagy annál kisebb felületi érdesség (Ra).
Hosszú távon a tekercsvanA felület a feldolgozandó anyag és a henger közötti ismételt érintkezés és súrlódás következtében változikvan.
Általában:
• Kemény zárványok műanyag gyantákban;
• Töltőanyag-részecskék bevonatokban;
• Porrészecskék;
• Fémreszelék.
Ezek az apró részecskék ilyen nagy nyomáson megkarcolhatják a tekercsetvanfelület.
Bár az ilyen foltok szabad szemmel nem feltétlenül láthatók, jelenlétük megváltoztatja a fény irányát és csökkenti a tükörsimaságot, míg végül egy felhős megjelenést nem kapnak.
Így a legtöbb esetben az ipari tükörtekercsen előforduló ködösítésvanAz ok a felületi minőség mikroszkopikus szintű degradációjának eredményei.
Miért okoz a gyártási anyagokból származó szennyeződés homályosodást az ipari tükörtekercsen?vansz?
Sok esetben az ipari tükörtekercsvanMaga a felület nem mutat látható sérüléseket, de egy bizonyos működési idő után elhomályosodás jelentkezik. Ez a jelenség gyakran anyagmaradványokhoz kapcsolódik.
Például a műanyag fólia gyártása során az anyagban lévő anyagok – mint például:
• Lágyítók;
• Adalékanyagok;
• Kis molekulatömegű anyagok;
• Ragasztómaradványok.
—magas hőmérsékleten kimosódhat, és fokozatosan rátapadhat az ipari tükörtekercs felületérevan.
Ezek a maradványok rendkívül vékony bevonatot képeznek, amely megváltoztatja a tekercs optikai visszaverődési jellemzőit.vanfelület.
Ez az állapot jellemzően a következő módokon nyilvánul meg:
• A felület rövid időre helyreáll leállítás és tisztítás után;
• A hatás magasabb feldolgozási hőmérsékleten hangsúlyosabbá válik;
• A probléma nagy sebességű gyártás során súlyosbodik. Például a 120°C és 180°C közötti üzemi hőmérséklet-tartományban bizonyos műanyagok hajlamosabbak illékony anyagok kibocsátására. Ha az ipari tükörfényes henger felületi hőmérsékletevanmagas, ezek az anyagok könnyen lerakódásokat képezhetnek.
Az ilyen problémák megoldásának kulcsa nem a tekercs újrafényezésében rejlik.vanfelszín, de javulóban van:
• anyagösszetételek;
• termelési hőmérsékletek;
• tisztítási ciklusok;
• a tekercs lerakódásgátló bevonatavanfelület.
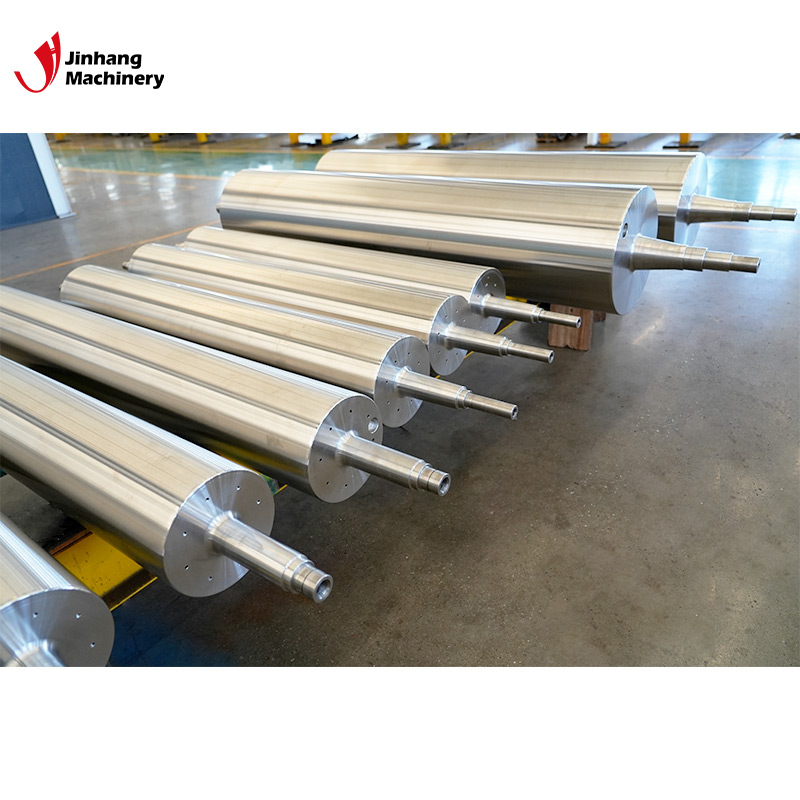
Hogyan befolyásolja a hőmérséklet-ingadozás az ipari tekercseket?vantükörfényű kivitel?
A termelési folyamatok általában fűtési és hűtési műveleteket is magukban foglalnak, ezérttükörfényes ipari tekercsvanszgyakran a fő alkotóelemek. A hőmérséklet-szabályozás ezért alapvető tényező.
Meglepő lehet, hogy a legtöbb vállalat tisztában van azzal, hogy milyen károkat okoz a hőmérséklet-változás az anyagban, de azzal nem, hogy a hengert is károsíthatja.
Egyszerű példaként vegyünk egy 3000 mm hosszú, iparilag tükrös felületű hengert. Ha például a hőmérséklet a középpontban magasabb, a végein pedig hidegebb, akkor:
a hőtágulás inhomogén;
mikrodeformációk jelennek meg még a henger felületén is;
A termékre kifejtett nyomás is változó.
Ez végül lokális változásokat okozhat a henger felületén, mivel a hőmérséklet idővel instabil marad.
A fent említett következményeken kívül a rendellenesen magas hőmérséklet többek között a következőket okozhatja:
gyorsabb és gyakoribb anyagtapadás;
bizonyos reakciók felgyorsulása;
a szám növekedése
Ez utóbbiak számos más tényező mellett hozzájárulnak az ilyen folyamatok sebességéhez és számos kémiai reakció egyidejű lezajlásához. Például, ha egy tükörfényes rozsdamentes acél hengert magas hőmérsékletű és magas páratartalmú kamrába helyeznek, és a hűtőfolyadék nem működik megfelelően, a felületi oxidréteg lebomlását tapasztalhatjuk, így a fényes megjelenés elveszik.
Az ipari, kiváló minőségű tükrös felületű hengerek követelményei:
jól kalibrált hőmérséklet-szabályozó berendezések;
megbízható olaj- vagy vízkeringető rendszerek;
egységes belső áramlási csatornák kialakítása.
A lehető legpontosabb hőmérséklet-szabályozás néha elengedhetetlen, különösen akkor, ha a pontosságnak ±1°C és ±2°C között kell lennie; ellenkező esetben a végső felület minősége romolhat.
Az ipari tükörfényű tekercsek anyagai és felületkezelései...vanmi felelős a por kialakulásáért?
Az ipari tükörfényes tekercs anyagavantöbbnyire a tekercs hatásaiból állnakvanTartóssága és felülete idővel változik.
Ipari tükörfényű tekercsvanáltalában a következő típusú anyagokból készülnek:
ötvözött acél;
rozsdamentes acél;
tekercsvankemény króm bevonattal készült;
speciális ötvözetbevonattal ellátott görgők.
A különböző típusú anyagoknak megvannak a saját előnyei és hátrányai.
Vegyük például egy tükrözött rozsdamentes acél gyártóhenger esetét, a henger magas korrózióállósággal rendelkezik, és legfeljebb nedves vagy vegyi környezetben teljesít nagyon jól.
Egy másik példa: a henger felületkezelésének típusa, pl. kemény krómozás, lehetővé teszi a henger számáravanfelületet, hogy ellenálljon a karcolások nyomásának és ellenálljon a kopásnak. Normális esetben egy ilyen kiváló minőségű kemény krómozott bevonat keménysége 800 és 1000 HV között van.
Másrészt a megmunkálásból eredő mikrorepedések vagy a bevonat elégtelen tapadása a felület fokozatos romlását, és ezáltal a tükör tulajdonságainak elvesztését okozhatja.
A tükrös felületű hengereknél azonban a kiváló minőségű polírozás mellett megfelelő anyagválasztási és felületkezelési folyamatokon is át kell esni.
Miért károsítják a helytelen tisztítási módszerek az ipari tükrös felületű tekercseket?vansz?
A nem megfelelő tisztítás gyakori probléma az ipari tükrös fényű tekercsek karbantartása során.vansz.
A maradványok gyors eltávolításához sok vállalat a következőket használja:
• Fémkaparók;
• Durva csiszolóvászon;
• Erősen korrozív tisztítószerek.
Bár rövid távon hatékonyak, ezek a módszerek könnyen károsíthatják a tekercset.vantükrös felülete.
TekercshezvanA 0,1 μm-nél kisebb felületi érdességgel (Ra) rendelkező termékek esetében még az apró karcolások is ronthatják a tükörsima minőséget.
A karbantartási módszereket a szennyeződés típusa alapján kell kiválasztani:
Olajos maradványok esetén használjon megfelelő oldószert;
Gyantamaradványok esetén speciális lágyító kezeléseket kell alkalmazni;
Porszennyeződés esetén kerülje a kemény részecskék okozta dörzsölődést.
Az ipari tükörfényű tekercs fenntartásának alapelvevanA cél a szennyeződések eltávolítása a felületi pontosság veszélyeztetése nélkül.
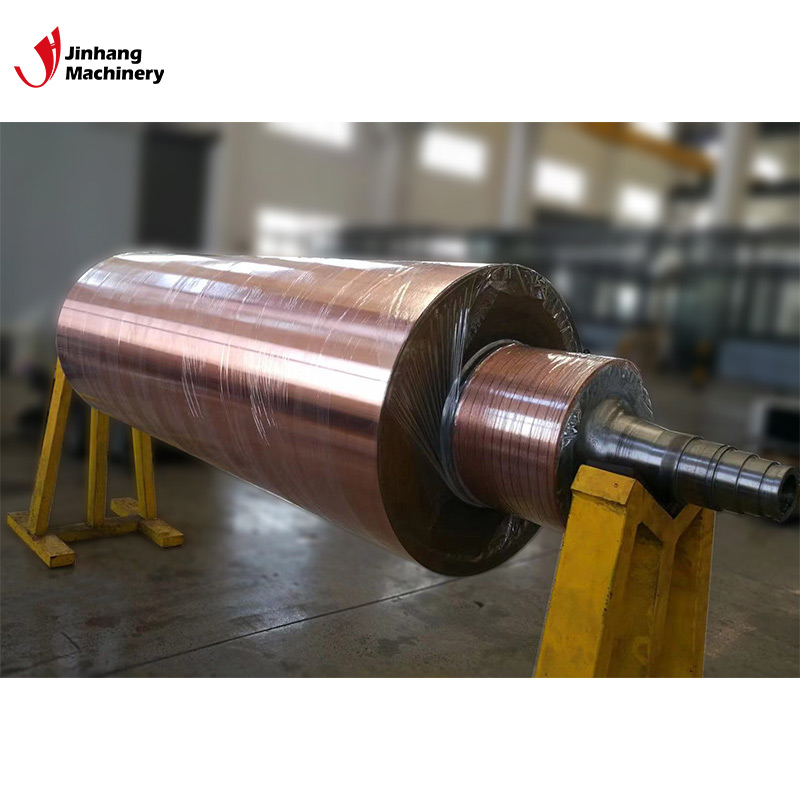
Hogyan oldható meg az ipari tükörfényű tekercsek homályosodásának problémája?vanszisztematikusan megoldható?
A homályosítás kezelése átfogó elemzési folyamat létrehozását igényli.
Először is, határozd meg a dagadás típusát.
Ha a tisztítás után a fényerő helyreáll, a probléma valószínűleg szennyeződés.
Ha a tisztítás hatástalan, de az újrapolírozás után a fényesség visszatér, a probléma a felület érdességének megváltozása lehet.
Ha a probléma továbbra is fennáll bizonyos területeken, ellenőrizze a következőket:
• Hőmérséklet-egyenletesség;
• Nyomáseloszlás;
• Tekercsvantest kerekdedsége.
Ezután vizsgálja meg a termelési feltételeket.
Ezek közé tartoznak:
• Üzemi hőmérséklet;
• Futási sebesség;
• Anyagösszetétel;
• Tisztítási ciklusok;
• Környezeti porszint.
Végül optimalizálja a berendezések karbantartását.
Például:
Rendszeresen mérje meg a tekercsetvanfelületi érdesség;
Szabályozott tisztítási gyakoriság;
Kerülje a kemény tárgyakkal való érintkezést;
Vizsgálja meg a hőkeringető rendszert.
Csak ezek az intézkedések növelhetik az ipari tükörfényű hengerlés élettartamátvanvalóban kiterjeszthetők.
Hogyan növelhetjük az ipari tekercseken lévő tükrök élettartamát és stabilitását?vansz?
Az iparilag előállított áruk esetében a fő elv a megelőzés. Jobb megelőzni a károkat, mint ha csak kötést teszünk a hengerre, ha az elmosódottnak tűnik.
Az ipari görgős tükörfelület vásárlásakor először is a legfontosabb: ne ragadtassa el magát az ártól, és ne feledkezzen meg más lényeges tulajdonságokról, mint például:
• A görgő testének anyaga;
• Megmunkálás pontossága;
• Felületi érdesség mértéke;
• Dinamikus egyensúlyozási képesség;
• Hőkezelési lépések.
Másodszor, a hengert a használni kívánt termelési környezetnek megfelelően kell kiválasztani, például:
A magas hőmérsékletű műanyagfeldolgozás hőállóságot és tapadásgátló tulajdonságokat igényel;
A precíziós filmgyártás a felületi érdesség szintjével foglalkozik;
A korrozív környezetekhez az anyagok korrózióállósága szükséges.
Másrészt a berendezések karbantartási szabványát egyértelműen ki kell dolgozni;
Ezen karbantartási eljárások közé tartozik:
• A görgőfelület állapotának gyakori ellenőrzése;
• Üzemi hőmérsékletek mérése;
• A termékek minőségének változása, mint a termékvizsgálat oka;
• A probléma forrását jelentő szennyeződés gyors eltávolítása.
Az ipari tükörfényes hengerek nem csupán egy berendezés. A kirakós fontos darabjai, amelyek befolyásolják a gyártósor stabilitását.
GYIK: Gyakori kérdések az ipari tükrös felületű hengerek elmosódott felületeivel kapcsolatban
1. Miért válnak az ipari tükrös fényű hengerek homályossá egy bizonyos használat után?
Az elsődleges okok közé tartoznak a felületi szennyeződések, a mikrokarcolások, a hőmérsékleti anomáliák, az anyagmaradványok és a felületi érdesség változásai. A konkrét okot a helyzet alapján kell meghatározni; nem szabad automatikusan a henger minőségével kapcsolatos problémának tekinteni.
2. Vissza lehet-e állítani polírozással az ipari tükörfényű hengeren lévő homályos felületet?
Bizonyos esetekben igen. Ha a probléma csupán kisebb felületi szennyeződés vagy az érdesség apró változása, a professzionális tisztítás és precíziós polírozás helyreállíthatja a felületet. Ha azonban mély karcolások vagy felületi sérülések keletkeztek, újra megmunkálásra lehet szükség.
3. Az alacsonyabb felületi érdesség mindig jobb az ipari tükrös fényű hengereknél?
Nem feltétlenül. A különböző alkalmazások eltérő érdességi szinteket igényelnek. Például az optikai filmgyártás 0,05 μm alatti Ra értéket igényelhet, míg a standard kalanderezési alkalmazások nem feltétlenül igényelnek ilyen nagy pontosságot. A kulcs a specifikus folyamatkövetelmények teljesítése.
4. A túlzott hőmérséklet okozhat homályos felületet az ipari tükrös fényű hengereken?
Igen. A túlzott hőmérséklet anyagkicsapódáshoz, felületi oxidációhoz vagy szennyeződések megtapadásához vezethet, amelyek mind rontják a tükörfény minőségét. Ezért elengedhetetlen a stabil hőmérséklet-szabályozás fenntartása.
5. Hogyan lehet meghosszabbítani az ipari tükrös felületű hengerek élettartamát?
Válasszon megfelelő anyagokat és gyártási folyamatokat, biztosítsa a megfelelő hőmérséklet-szabályozást, a szakszerű tisztítást és karbantartást, valamint a rendszeres ellenőrzéseket. A kemény tárgyak okozta ütések és a nem megfelelő tisztítási módszerek elkerülése kulcsfontosságú a tükörsima felület megőrzéséhez.
6. Mit kell először ellenőrizni, ha egy ipari tükörtekercsetvanhomályos vagy matt megjelenést kölcsönöz?
Javasoljuk, hogy először ellenőrizze a tekercset.vanfelület szennyeződésének ellenőrzése, majd a felületi érdesség változásainak mérése, miközben elemzi a gyártási hőmérsékleteket, az anyagmaradványokat és a nyomásviszonyokat is. Egy szisztematikus vizsgálat segít pontosabban meghatározni a tényleges okot.